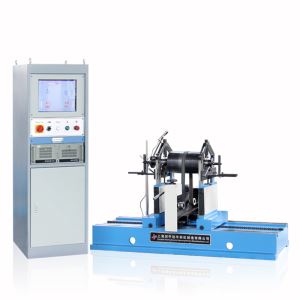
Hann stjórnar ferli sjálfvirkrar jafnvægis vélkerfis
1. Stjórnflæði
Stjórna vinnsluferli í sjálfvirkri jafnvægi vélbúnaður er aðallega framkvæmd til að stjórna ójafnvægi mælingar á vinnustykki og til að leiðrétta verkið. Rekstur klemmamælinga, snúningsþvingunaraðgerða og fræsuskúffu er stjórnað af PLC-stjórninni, og þeir eru þrælar á vinnusnúningi, fóðraðir með tveimur stigmótorum sem bera ábyrgð á að knýja fram og til baka verkið Stykki á og burt. Stýrismerki hreyfilsins er gefinn af stýrihreyfilsstýringarkorti. Ferlið sjálfvirka jafnvægisvélin samanstendur af tveimur skrefum:
SKREF 1: Ójafnvægi mælingar - merkivinnsla - til að ákvarða hvort vinnublaðið sé hæft - prófaðu síðan prófunarskýrsluna - haltu áfram í STEP 2.
SKREF 2: Uppfylltu stjórnunaráætlunina til að fjarlægja þyngd - og snúðu til STEP 1 - til að greina hvort vinnuborðið hafi verið í venjulegu formi. Snúningshraði vinnustykkisins er forgang í þessu skrefi þar sem snúningshraði mun hafa áhrif á jafnvægismælingu nákvæmni og snúnings tíma. Lengdin ákvarðar afköst allra línanna. Við hröðun snúningsins er mælingarmerkið greind og mælingarmerkið stöðugt í nokkrar lotur, það er að snúningur er stöðvaður og aðrar stjórnunaraðgerðirnar eru gerðar samhliða á meðan á hemlun stendur. Í skrefi 2 er mikilvægt að koma á flutningsaðferð, sem ákvarðar tíma og nákvæmni í flutningsferli. Samstarfið milli tveggja þrepa (hagræðingar) er einnig stjórnunaráætlunin sem þarf að íhuga. Að auki eru mismunandi hlutar hreyfils jafnvægis fyrir kvörðunaraðgerð alltaf mikilvæg í stjórnunarferlinu. Samhliða fyrirkomulag hvers þreps, hagræðing er að bæta skilvirkni kerfisins og orkusparnað.
2. R-gerð mala líkan
Vegna þess að mikið af ójafnvægi er fjarlægt er R-gerð mölun auðveldari í staðsetningu í mest notuðu sjálfvirkum jafnvægi vél. Ójafnvægi magn nákvæmni er venjulega skilgreint sem "g.mm/kg". Þar sem de-weighting er dreifingin í geislalegu átt hringsins er stór hlutdrægni í aðferðinni til að margfalda þyngdina frá massamiðstöðinni í áttina á snúningsásinni. Að teknu tilliti til áhrifa annarra þátta á ummál snúningsins (svo sem óreglulegra yfirborðs skurðarinnar eða grófleiki yfirborðsins), getur fjarlægt ójafnvægið ekki verið í bognaðu formi. Greining á flutnings líkaninu er hægt að draga, mölun er hægt að skipta í samræmi við aðferð til að stjórna fóðri í mismunandi aðferðum: til að stjórna milling dýpi eða til að stjórna milling lengd. Raunveruleg forrit geta verið valdar í samræmi við sérstakar kröfur vinnustaðsins með framkvæmd samsvarandi hugbúnaðar. Ef fyrsta tilraunin gerir ekki vinnuskilyrði hreyfigetu jafnvægi, verður seinni eða þriðji tími flóknari í jafnvægi. Hingað til eru vélar okkar takmarkaðar aðeins einu sinni flutningur getur náð jafnvægi í snúningi.